Телефон+ 7 (495) 128-90-96
Почтаinfo@ag-group.su

  ЗапчастиШпиндель Dejo

B50190BL-CTS
https://ag-group.su/wp-content/uploads/2026/11/Шпиндель02.png

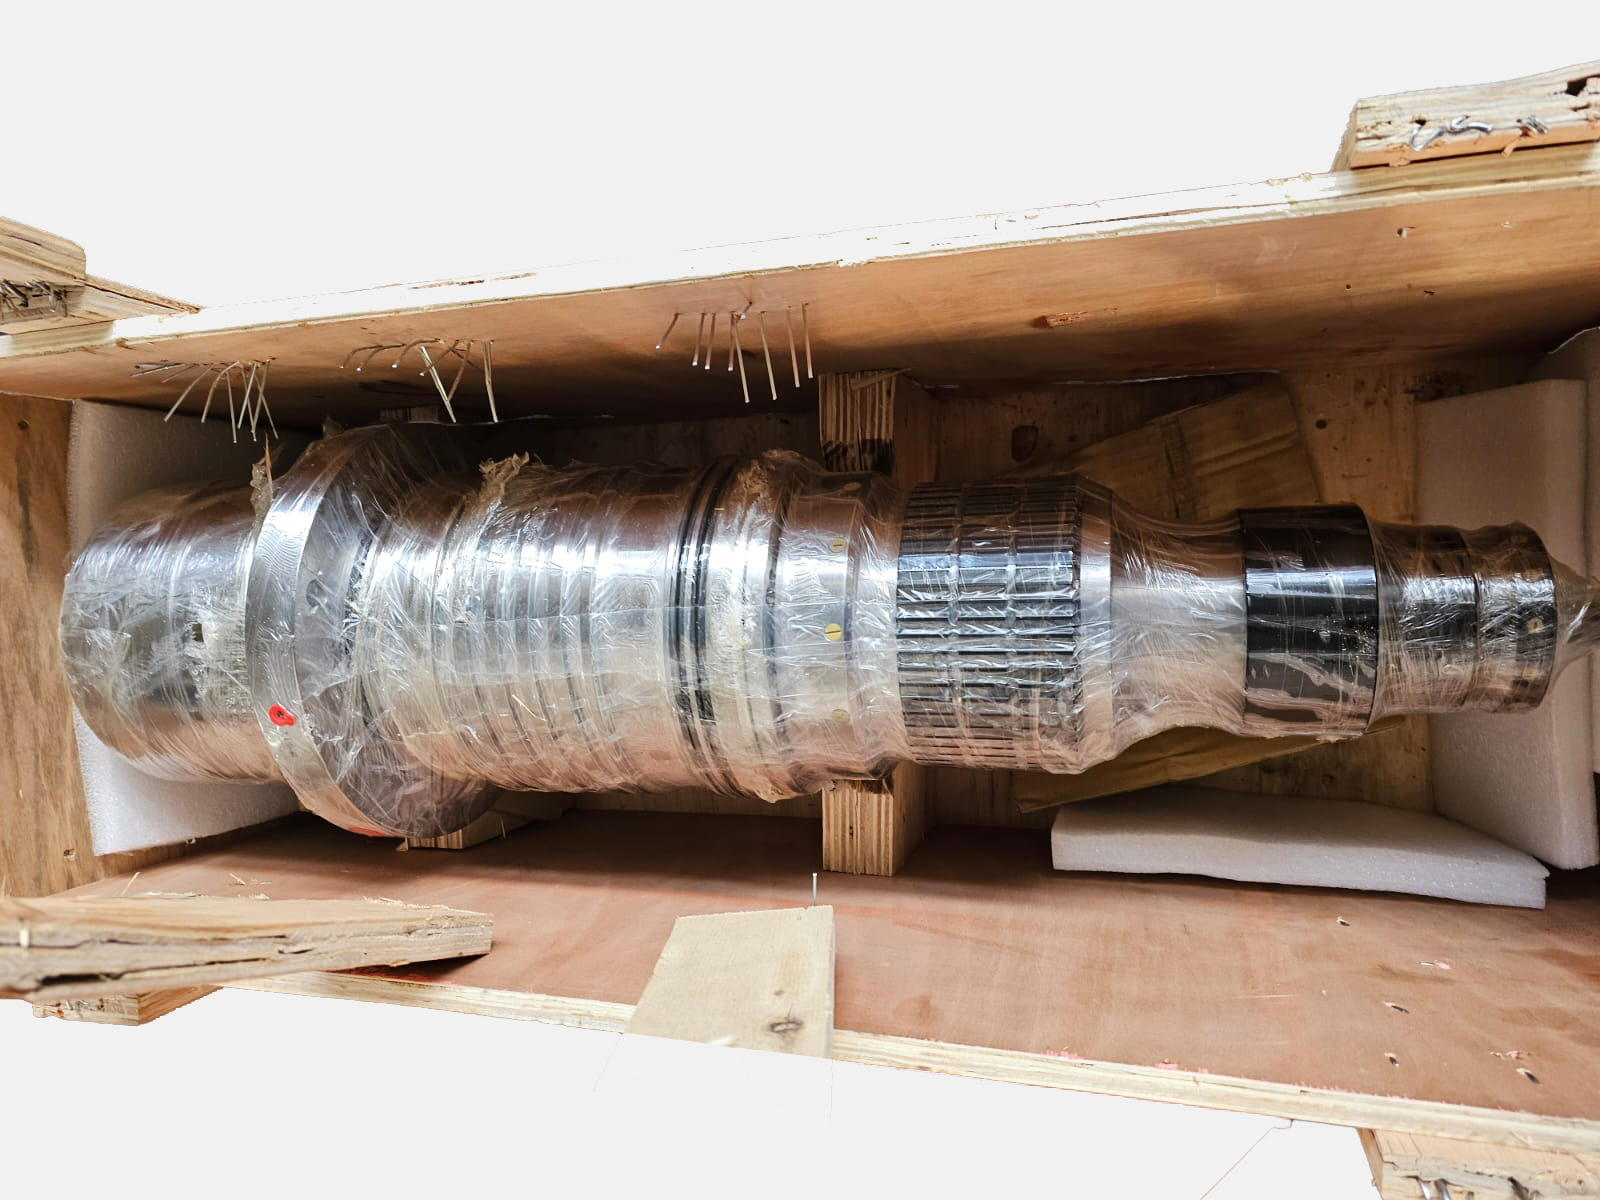
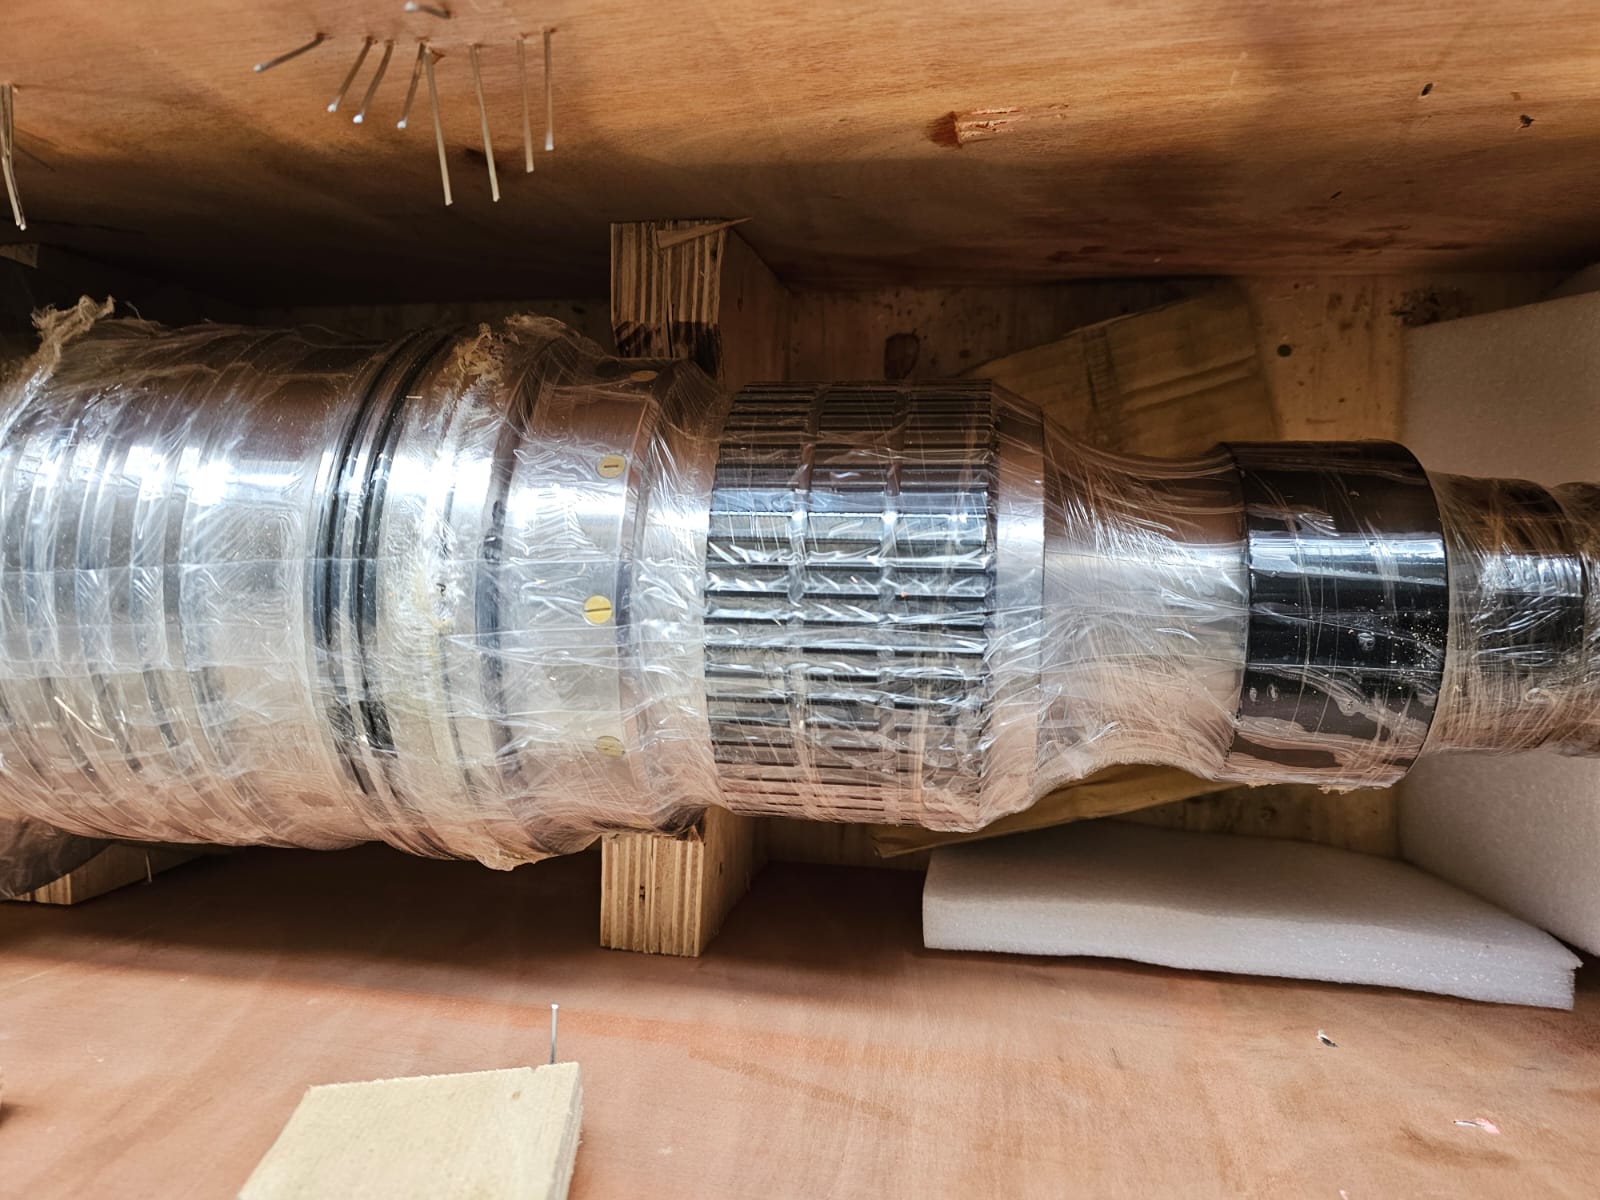
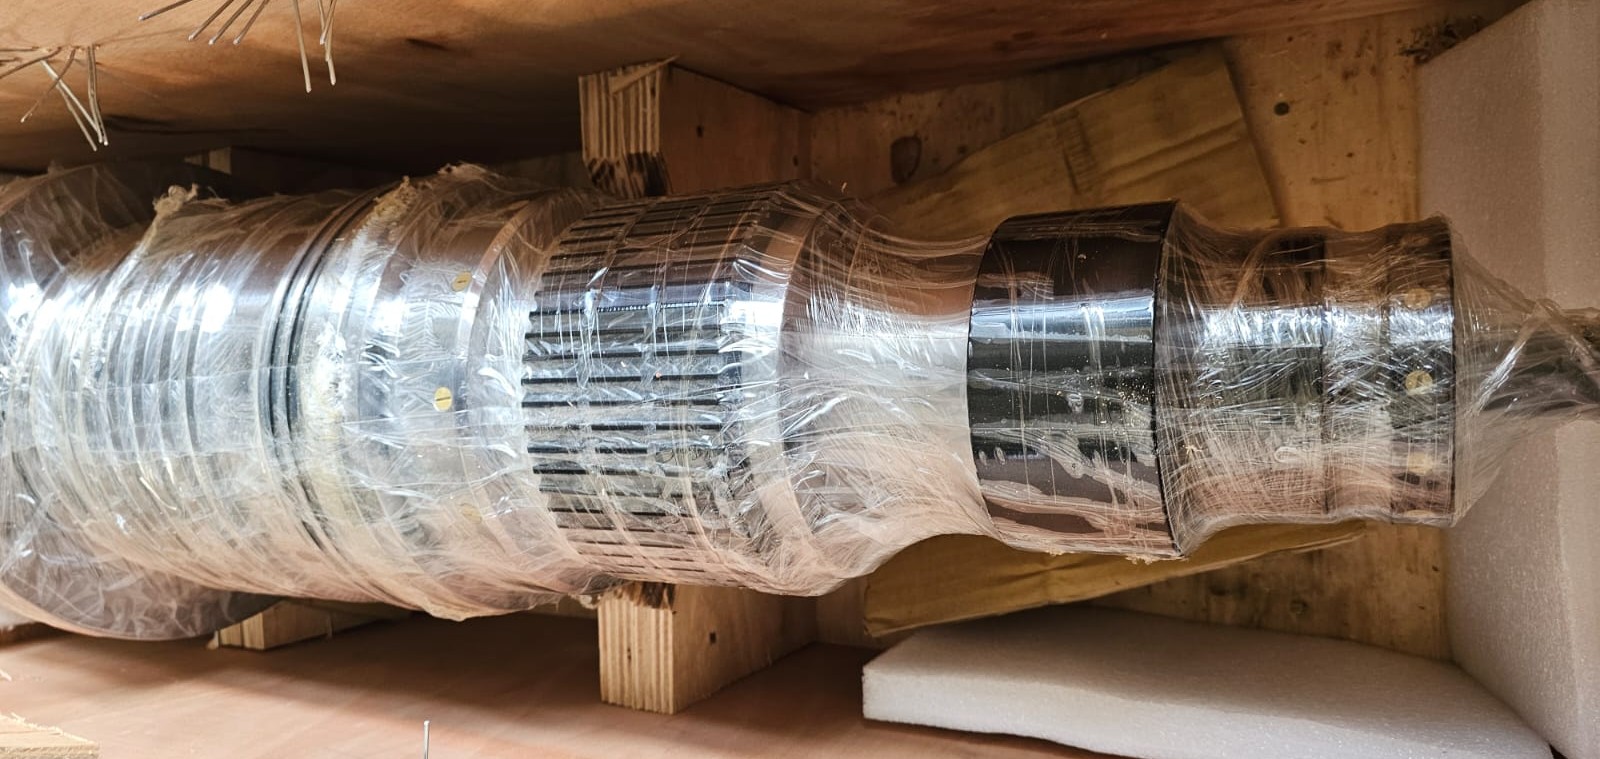
ШПИНДЕЛЬDejo B50190BL-CTS

https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo_паспорт_.svg
Габариты и посадочные размеры

Общая длина шпинделя составляет примерно 790 мм: 210 мм передняя часть до фланца и 577,5 мм за фланцем.

https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo2_1.svg
https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo2_2.svg

Хвостовик: диаметры Ø120 (корпус цилиндра) и Ø110, посадка под вращающееся соединение Ø18 с резьбой M16×1,5 левой. На сечении Ø110 — паз шириной 18 мм и глубиной 5 мм.

Подключения

К шпинделю нужно подвести пять сред: воздух продувки, охлаждающее масло, СОЖ на форсунки, СОЖ через шпиндель и воздух/гидравлику на цилиндр разжима.

https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo3_.svg
Подшипники, привод и зажим инструмента

Подшипники. Стоят четыре радиально-упорных подшипника 7020 (d=100, D=150, B=24 мм). Параметр быстроходности при 6000 об/мин – dm·n ≈ 125 × 6000 = 750 000, это нормальный диапазон для пластичной смазки закладкой на весь срок.

Привод. Зубчатый шкив под ремень профиля 8YU (шаг 8 мм, семейство Mitsuboshi Super Torque, аналог по шагу HTD 8M/STS S8M), 60 зубьев. Делительный диаметр = 60 × 8 / π ≈ 152,8 мм. При 6000 об/мин скорость ремня ≈ 48 м/с, это верхняя граница для зубчатых ремней, поэтому нужны сбалансированный шкив двигателя и правильное натяжение. При передаточном числе 1:1 шкив двигателя тоже 8YU-60T.

Зажим инструмента. Конус BT50 (уклон 7:24), зажим четырёхлепестковой цангой за штырь (pull stud), усилие тарельчатых пружин 2000 кгс ±10 %. Три положения тяги:

  • «Инструмент зажат» – торец тяги на 516,5 мм от фланца.
  • «Инструмент освобождён» – ход разжима 8,5 мм, включая 0,5 мм выталкивания оправки из конуса.
  • «Зажато без инструмента» – тяга уходит ещё на 2 мм назад. По этим 2 мм настраивают датчик «нет инструмента / зажато пустым».

Итого на хвостовике нужны три датчика положения или аналоговый датчик хода. Штыри должны быть того типа, под который сделана цанга (обычно MAS-403 BT50 45° или 60°), а для CTS – со сквозным отверстием.

Монтаж, запуск и обслуживание

Монтаж

  1. Посадочное отверстие в бабке под Ø195 – с минимальным зазором (ориентировочно H6/g5–H7/g6), под Ø190 – с зазором под уплотнение G175×3.
  2. Фланец 8 винтов на PCD 220, затяжка крест-накрест с динамометрическим ключом. Отжимные отверстия M10×1,5 нужны для демонтажа – не выбивать шпиндель ударами.
  3. При горизонтальной установке дренажные отверстия должны смотреть вниз.
  4. Соосность шкивов и параллельность осей выставить линейкой или лазером; натяжение ремня – по таблице производителя ремня, лучше частотным тензиометром. Перетяжка ремня – главная причина перегрева задних подшипников.
  5. Вращающееся соединение накручивается на левую резьбу M16×1,5 и не должно нагружаться шлангами: подвод – гибким рукавом, дренаж утечки – вниз.

Первый запуск (обкатка)

  1. Сначала включить воздух продувки (1–2 бар) и маслоохладитель, проверить отсутствие утечек.
  2. Обкатка ступенями: примерно 1000 → 2000 → 3000 → 4000 → 5000 → 6000 об/мин по 15–30 минут на ступень. Поднимать ступень только после стабилизации температуры.
  3. Температура носа не должна расти более чем на ~20–25 °C над окружающей. При резком росте – стоп, остыть, повторить предыдущую ступень.
  4. То же самое после долгого простоя (более недели) – короткая прогревка 10–15 минут.
https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo4.svg
Главное для срока службы: не выключать продувку при работе с СОЖ, не запускать CTS без инструмента в шпинделе и не вращать сухое вращающееся соединение долго, если оно не рассчитано на сухой ход.

ШПИНДЕЛЬDejo B50190BL-CTS

https://ag-group.su/wp-content/uploads/2026/11/Шпиндель02.png
https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo5.svg
Габариты и посадочные размеры

Общая длина шпинделя составляет примерно 790 мм: 210 мм передняя часть до фланца и 577,5 мм за фланцем.

https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo2_1.svg
https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo2_2.svg

Хвостовик: диаметры Ø120 (корпус цилиндра) и Ø110, посадка под вращающееся соединение Ø18 с резьбой M16×1,5 левой. На сечении Ø110 — паз шириной 18 мм и глубиной 5 мм.

Подключения

К шпинделю нужно подвести пять сред: воздух продувки, охлаждающее масло, СОЖ на форсунки, СОЖ через шпиндель и воздух/гидравлику на цилиндр разжима.

https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo3_.svg
Подшипники, привод и зажим инструмента

Подшипники. Стоят четыре радиально-упорных подшипника 7020 (d=100, D=150, B=24 мм). Параметр быстроходности при 6000 об/мин – dm·n ≈ 125 × 6000 = 750 000, это нормальный диапазон для пластичной смазки закладкой на весь срок.

Привод. Зубчатый шкив под ремень профиля 8YU (шаг 8 мм, семейство Mitsuboshi Super Torque, аналог по шагу HTD 8M/STS S8M), 60 зубьев. Делительный диаметр = 60 × 8 / π ≈ 152,8 мм. При 6000 об/мин скорость ремня ≈ 48 м/с, это верхняя граница для зубчатых ремней, поэтому нужны сбалансированный шкив двигателя и правильное натяжение. При передаточном числе 1:1 шкив двигателя тоже 8YU-60T.

Зажим инструмента. Конус BT50 (уклон 7:24), зажим четырёхлепестковой цангой за штырь (pull stud), усилие тарельчатых пружин 2000 кгс ±10 %. Три положения тяги:

  • «Инструмент зажат» – торец тяги на 516,5 мм от фланца.
  • «Инструмент освобождён» – ход разжима 8,5 мм, включая 0,5 мм выталкивания оправки из конуса.
  • «Зажато без инструмента» – тяга уходит ещё на 2 мм назад. По этим 2 мм настраивают датчик «нет инструмента / зажато пустым».

Итого на хвостовике нужны три датчика положения или аналоговый датчик хода. Штыри должны быть того типа, под который сделана цанга (обычно MAS-403 BT50 45° или 60°), а для CTS – со сквозным отверстием.

Монтаж, запуск и обслуживание

Монтаж

  1. Посадочное отверстие в бабке под Ø195 – с минимальным зазором (ориентировочно H6/g5–H7/g6), под Ø190 – с зазором под уплотнение G175×3.
  2. Фланец 8 винтов на PCD 220, затяжка крест-накрест с динамометрическим ключом. Отжимные отверстия M10×1,5 нужны для демонтажа – не выбивать шпиндель ударами.
  3. При горизонтальной установке дренажные отверстия должны смотреть вниз.
  4. Соосность шкивов и параллельность осей выставить линейкой или лазером; натяжение ремня – по таблице производителя ремня, лучше частотным тензиометром. Перетяжка ремня – главная причина перегрева задних подшипников.
  5. Вращающееся соединение накручивается на левую резьбу M16×1,5 и не должно нагружаться шлангами: подвод – гибким рукавом, дренаж утечки – вниз.

Первый запуск (обкатка)

  1. Сначала включить воздух продувки (1–2 бар) и маслоохладитель, проверить отсутствие утечек.
  2. Обкатка ступенями: примерно 1000 → 2000 → 3000 → 4000 → 5000 → 6000 об/мин по 15–30 минут на ступень. Поднимать ступень только после стабилизации температуры.
  3. Температура носа не должна расти более чем на ~20–25 °C над окружающей. При резком росте – стоп, остыть, повторить предыдущую ступень.
  4. То же самое после долгого простоя (более недели) – короткая прогревка 10–15 минут.
https://ag-group.su/wp-content/uploads/2026/11/TX-Шпиндель-Dejo4.svg
Главное для срока службы: не выключать продувку при работе с СОЖ, не запускать CTS без инструмента в шпинделе и не вращать сухое вращающееся соединение долго, если оно не рассчитано на сухой ход.
Наверх